ANALISI
Asservimento presse: un operatore ne segue 4-5, non più una sola linea
Negli anni novanta una linea di stampaggio lamiera aveva bisogno di 3-4 operatori. Con l'asservimento robotizzato oggi ne basta uno per 4-5 linee insieme. Cosa cambia in reparto quando si automatizza.
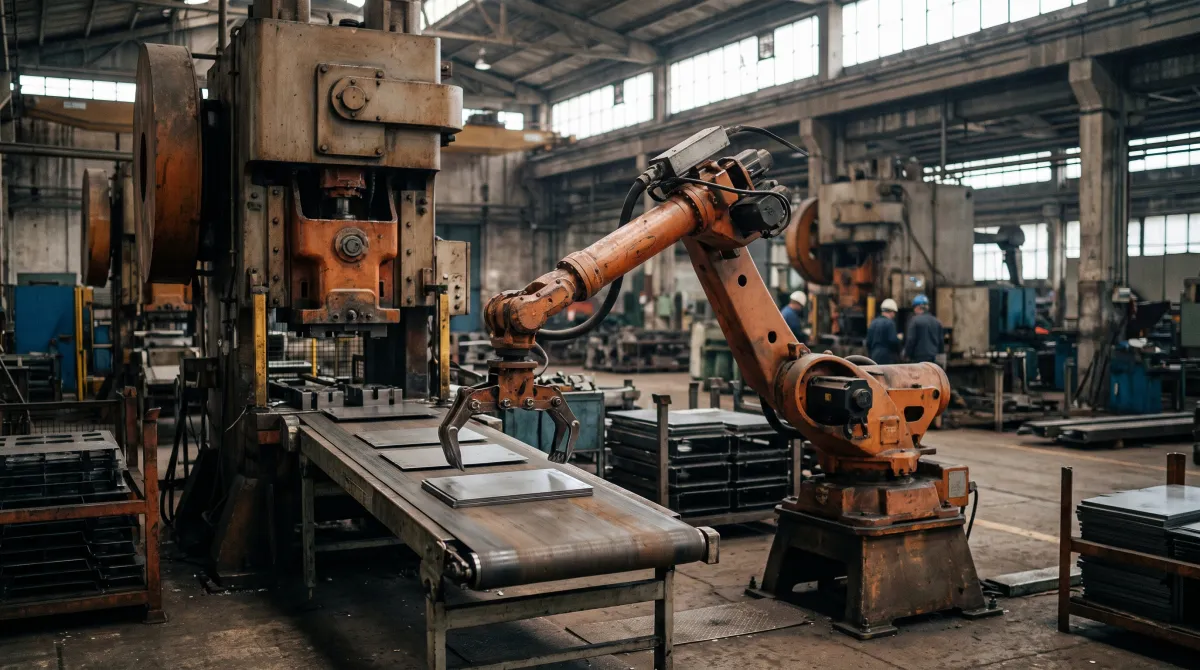
Negli anni novanta una linea di stampaggio lamiera aveva bisogno di 3 o 4 operatori. Oggi, con un sistema di asservimento presse robotizzato, uno solo ne segue 4 o 5 insieme. Il rapporto tra uomini e macchine non si è ridotto: si è capovolto.
Perché ti riguarda
Se gestisci una carpenteria o un reparto stampaggio, il problema che senti tutti i giorni non è la macchina: è trovare chi la faccia funzionare. L’ultima Indagine Congiunturale Federmeccanica segnala occupazione sostanzialmente stabile ma assunzioni difficili, turnover basso e personale scarso proprio nei profili operativi. L’asservimento presse nasce per rispondere a questo, non prima di tutto per tagliare il costo del lavoro: sposta l’operatore da un compito ripetitivo e a rischio infortunio (posizionare il pezzo, aspettare il ciclo, scaricare, controllare) a un compito di supervisione su più linee insieme. Chi valuta l’investimento oggi lo fa spesso non per produrre di più con lo stesso organico, ma per produrre lo stesso con un organico che semplicemente non trova sul mercato.
Cosa faceva un operatore prima dell’automazione, in pratica?
Fino a pochi anni fa il ciclo era manuale in ogni sua fase: l’operatore prendeva la lamiera dal pacco, la posizionava sotto lo stampo, azionava la pressa, aspettava il colpo, rimuoveva il pezzo finito e ne controllava a vista la qualità prima di passare al successivo. Ogni fase richiedeva presenza fisica costante, e la produttività della linea coincideva quasi esattamente con la velocità e la resistenza alla fatica di quella singola persona. Un fermo per pausa, un errore di posizionamento o un rallentamento a fine turno si traducevano direttamente in meno pezzi. Per questo, storicamente, aumentare la produzione voleva dire aggiungere turni o aggiungere operatori, non aggiungere velocità alla macchina.
Come cambia il lavoro quando la linea si automatizza?
Un sistema di asservimento presse gestisce da solo il caricamento del coil o del pacco lamiera, l’alimentazione pezzo per pezzo, lo scarico del pezzo stampato e, nelle installazioni più recenti, un primo controllo di scarto tramite sensori. L’operatore non sparisce dal reparto: cambia ruolo, da chi esegue il singolo gesto a chi sorveglia il funzionamento di più linee contemporaneamente, interviene sulle eccezioni (un inceppamento, un cambio formato, un allarme) e gestisce il cambio produzione. È questo spostamento di mansione, più della sola velocità della macchina, a spiegare perché una persona che prima seguiva una sola linea oggi ne segua quattro o cinque: il tempo che prima passava a compiere il gesto ripetitivo ora è disponibile per sorvegliare il resto dell’impianto.
Quanto conviene, e per chi ha davvero senso?
Il salto da 3-4 operatori per linea a un operatore per 4-5 linee non è un dato medio applicabile a qualunque reparto: si realizza appieno dove i lotti sono ripetitivi e il formato pezzo cambia poco, condizione tipica della produzione in serie di componenti stampati per automotive, elettrodomestico o carpenteria leggera standardizzata. Su lotti piccolissimi e molto variabili, dove ogni cambio formato richiede una riattrezzatura manuale della linea di asservimento, il vantaggio si riduce, perché il tempo risparmiato in produzione viene in parte riassorbito dal tempo di setup. La domanda utile prima di chiedere un preventivo a un integratore non è quindi “quanto costa automatizzare”, ma quanto è ripetitivo, oggi, il mix di pezzi che passa su quella pressa: più il mix è stabile, più il rapporto operatore-linee si avvicina a quello raggiungibile con la robotizzazione.
Cosa cambia per chi deve formare il personale, non solo comprare la macchina?
Passare da un operatore per linea a un operatore per più linee non è un interruttore che si accende il giorno dell’installazione. Chi ha sempre lavorato “a gesto”, posizionando il pezzo e controllandolo a vista, deve imparare a leggere un pannello di controllo, riconoscere un allarme prima che diventi un fermo macchina e capire quando un rumore anomalo richiede un intervento immediato invece di un’attesa. È un salto di competenza reale, non solo di ruolo, e va pianificato prima dell’ordine del sistema di asservimento, non dopo la consegna. Le aziende che partono con un solo operatore formato in anticipo su una linea pilota, e allargano il perimetro dopo aver verificato che il metodo tiene, riducono il rischio di un fermo prolungato nelle prime settimane, quando l’errore umano nella gestione delle eccezioni pesa di più della macchina stessa.
Vai più a fondo
- Elmea, Guida completa all’Asservimento presse 2026: tecnologie per l’automazione della lamiera · il confronto tra operatori per linea negli anni novanta e oggi, con le tecnologie di asservimento disponibili
- Piegatura lamiera: tecniche a confronto e prezzi delle lavorazioni · la fase a valle dello stampaggio nella lavorazione della lamiera
- Margini in subfornitura: le tre leve che il titolare controlla davvero · dove recuperare margine quando il prezzo di vendita è sotto pressione
- Lean production in una PMI meccanica: cosa significa e quanto rende davvero · un altro percorso di efficienza di reparto, complementare all’automazione
Tempo di lettura: 4 minuti