GUIDA
Elettroerosione a filo e a tuffo: come si sceglie e quanto costa
Trentacinque euro l'ora o sessanta: nello stesso preventivo di elettroerosione la tariffa dichiarata può quasi raddoppiare a seconda di quanto la macchina è già ammortizzata. La differenza tra filo e tuffo conta più del prezzo orario.
Redazione Manifattura B2B · 7 agosto 2026
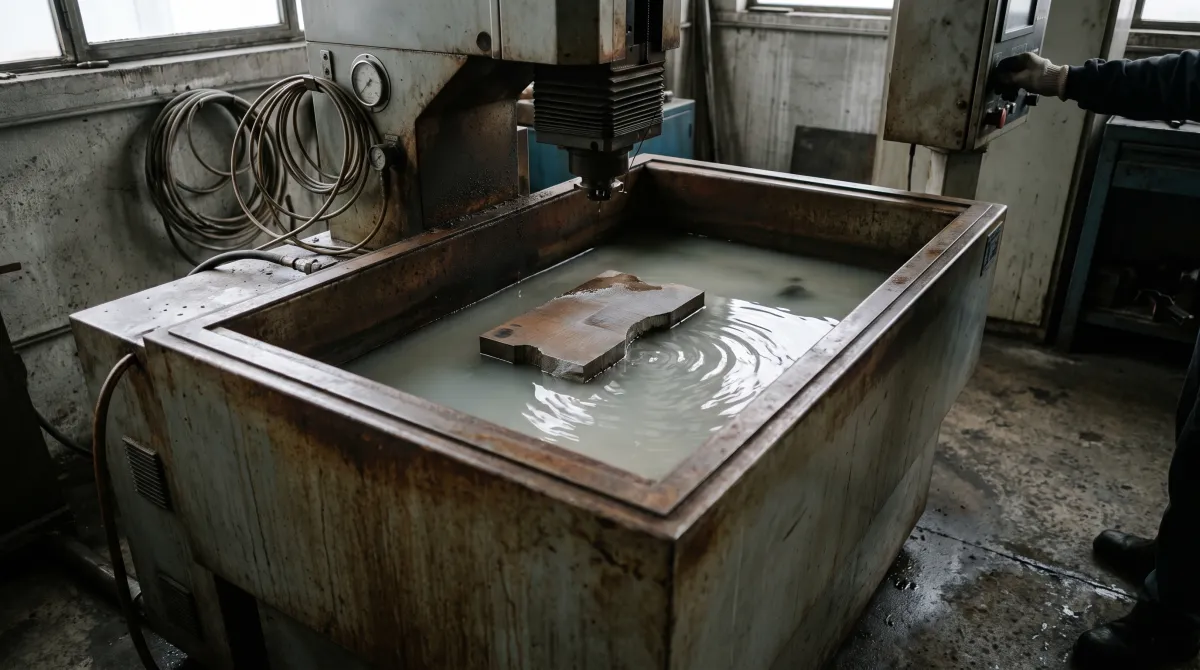
L’elettroerosione a filo taglia sagome e profili su materiali conduttivi durissimi. L’elettroerosione a tuffo scava cavità e impronte che nessun’altra lavorazione raggiunge. Sono due processi diversi, non due nomi della stessa macchina: la tariffa oraria dichiarata da un’officina, tra 35 e 60 euro secondo le fonti di settore, dipende soprattutto da quale dei due sta usando, e da quanto è già ammortizzata la macchina che la eroga.
Perché ti riguarda
Se commissioni stampi, matrici o componenti su materiali difficili da lavorare con l’utensile tradizionale, confondere filo e tuffo in fase di richiesta preventivo costa tempo doppio: il fornitore deve rifare il calcolo, e a volte lo capisce solo dopo aver visto il disegno. Il rischio più costoso, però, è un altro: due officine con la stessa tariffa oraria a listino restituiscono preventivi molto diversi sullo stesso pezzo, perché una lavorazione a tuffo nasconde un costo che il filo non ha, l’elettrodo. Chi confronta solo il numero finale, senza chiedere se quel numero include la produzione dell’elettrodo o il consumo del filo, rischia di scartare il fornitore più conveniente per un dettaglio che non ha mai chiesto.
In numeri, secondo le fonti di settore disponibili:
- Tariffa di riferimento per il taglio a filo (WEDM), dal listino pubblicato da CNC Partner, officina italiana di subfornitura: 35-50 euro l’ora.
- Range riportato da titolari di officina in un forum tecnico di settore, CAD3D.it: 8 euro l’ora quando la macchina è completamente ammortizzata, fino a circa 60 euro l’ora se si conta il costo pieno macchina.
- Costo del filo consumato nel taglio, sempre secondo lo stesso forum: circa 0,04-0,05 euro a taglio, con filo da 0,25 mm di diametro su acciai da utensili.
Quando conviene la lavorazione a filo e quando quella a tuffo?
Il filo è la scelta quando serve un taglio passante: sagome precise, profili complessi, ingranaggi di precisione, stampi e matrici dove il pezzo deve essere separato o forato da parte a parte. Il filo, sottilissimo e in movimento continuo, segue il disegno CAD come una sega elettrica che non tocca mai il pezzo: lo erode con scariche elettriche mentre scorre in un bagno dielettrico. Il tuffo, al contrario, entra in gioco quando il pezzo richiede una cavità, un’impronta o una forma interna che il filo non può raggiungere: gli stampi per lo stampaggio a iniezione, le pale di turbina con i relativi fori di raffreddamento, gli anelli diffusori per turbovapore sono gli esempi tipici citati da Meccanica News. Qui l’elettrodo, con la geometria negativa della forma da ottenere, scende dentro il pezzo immerso nel dielettrico e lo scava scarica dopo scarica.
Entrambi i processi lavorano solo materiali elettricamente conduttivi, acciai temprati, carburi, leghe difficili da tornire o fresare con l’utensile tradizionale. La scelta tra i due, quindi, non dipende quasi mai dal materiale: dipende dalla geometria che il disegno richiede.
Perché la tariffa oraria dichiarata varia così tanto da un’officina all’altra?
La forbice tra 8 e 60 euro l’ora emersa nel forum di settore non è un errore di stima, è la fotografia di due modelli di costo diversi. Un’officina che ha ammortizzato da anni il parco macchine può quotare vicino al costo vivo dell’energia e dell’usura, mentre chi ha appena acquistato o rinnovato l’impianto deve spalmare l’investimento sulle ore fatturate, e la tariffa sale di conseguenza. Sul tuffo, poi, si aggiunge una voce che il filo non conosce: la produzione dell’elettrodo. Grafite, rame o ottone sono i tre materiali più diffusi per farlo, ognuno con un compromesso diverso tra resistenza alle scariche, facilità di lavorazione e costo del materiale grezzo. Un’officina che quota basso sulla tariffa oraria del tuffo, ma fattura a parte l’elettrodo, può risultare più cara nel totale di una che dichiara una tariffa più alta comprensiva di tutto.
Cosa guardare in un preventivo di elettroerosione, oltre alla tariffa oraria?
Prima domanda: il preventivo è per filo o per tuffo, ed è coerente con la geometria del disegno? Un fornitore che propone il tuffo per un taglio passante, o il filo per una cavità cieca, sta probabilmente forzando il processo che ha disponibile in reparto invece di quello giusto per il pezzo. Seconda domanda, specifica per il tuffo: il costo dell’elettrodo è già nel prezzo a pezzo o arriva come voce separata, e chi lo produce, la stessa officina o un fornitore esterno? Terza domanda, specifica per il filo: la tariffa dichiarata include il consumo del filo o va aggiunto a parte, un dettaglio che su lotti grandi e profili lunghi pesa più di quanto sembri a preventivo. Un’officina che risponde subito a queste tre domande, con i numeri già pronti, è quasi sempre quella che ha preventivato con un metodo, non a occhio per aggiudicarsi l’ordine.
Vai più a fondo
- CNC Partner, listino prezzi tornitura, fresatura ed elettroerosione a filo · la tariffa 35-50 euro l’ora usata in questo pezzo
- CNC Partner, elettroerosione a filo WEDM · il processo descritto dal fornitore
- Meccanica News, elettroerosione a tuffo · applicazioni su stampi e materiali difficili da lavorare
- Forum CAD3D.it, costo lavorazione EDM a filo · il confronto tra titolari di officina sulla tariffa oraria reale
- Tornitura dei metalli: processo, macchine e prezzi · lo stesso metodo di lettura applicato a un’altra lavorazione
- Fresatura conto terzi: quanto costa
Tempo di lettura: 4 minuti