GUIDA
Rettifica meccanica: quando serve davvero e cosa pesa sul preventivo
La rettifica non è una lavorazione qualunque: entra in gioco quando tornitura e fresatura non bastano più a garantire la tolleranza richiesta. Ecco quando è indispensabile e da cosa dipende il suo costo.
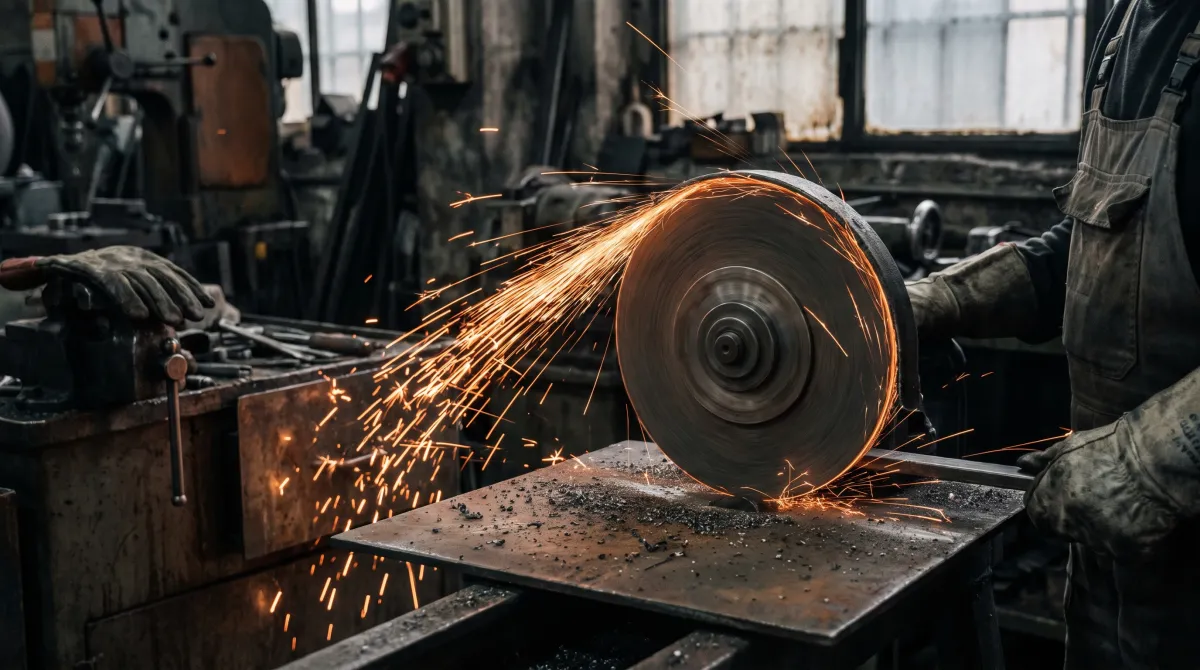
Un albero temprato che deve accoppiarsi con un cuscinetto entro pochi micron di gioco non esce da un tornio: esce da una rettificatrice. La rettifica è l’ultima lavorazione della catena, quella che entra in gioco quando tornitura e fresatura hanno già dato il meglio e serve ancora un ordine di grandezza in più di precisione.
Perché ti riguarda
Se in un disegno tecnico trovi una tolleranza in campo IT6 o più stretta, o una rugosità superficiale sotto qualche micron, quel pezzo passa quasi certamente da una rettifica, anche se il preventivo del fornitore la nomina di sfuggita insieme ad altre operazioni. Capire quando la rettifica è obbligatoria, e non solo un capriccio di specifica, aiuta a leggere un preventivo per quello che è: non un extra opzionale, ma il passaggio che rende utilizzabile un pezzo altrimenti fuori tolleranza.
Cos’è la rettifica e perché non è come tornire o fresare?
La rettifica asporta materiale per abrasione: una mola rotante a grana fine e molto dura, non un utensile da taglio con un tagliente definito. Il risultato, secondo le schede tecniche pubblicate da Rettifiche DDP e da Krino, è una superficie con tolleranze dimensionali nell’ordine dei micrometri e una rugosità molto più bassa di quella ottenibile con tornitura o fresatura tradizionali. La differenza non è di dettaglio: è il motivo per cui la rettifica arriva sempre dopo le altre lavorazioni, mai prima. Un pezzo si tornisce o si fresa grezzo, poi si rettifica in finitura.
Quando un pezzo tornito o fresato non basta più?
Il caso tipico, descritto da PG Meccanica e da Techmec, è il componente che ha subito un trattamento termico di indurimento, tempra o cementazione. Dopo la tempra il materiale è troppo duro perché un utensile da taglio tradizionale lo lavori senza usurarsi in fretta o senza deformare il pezzo per il calore generato: solo l’abrasione della mola riesce a correggere le micro-deformazioni residue del trattamento e a riportare il pezzo alla quota finale. Alberi, ingranaggi, piste di cuscinetti e componenti per motori e automotive finiscono quasi sempre su una rettificatrice per questo motivo, non per un vezzo del progettista.
Rettifica in tondo o in piano: che differenza fa sul pezzo?
La distinzione più operativa, riportata da Battistini e da AR Costruzioni Meccaniche, è tra rettifica in tondo (o cilindrica) e rettifica in piano, chiamata anche tangenziale. La prima lavora superfici cilindriche, esterne o interne, con il pezzo messo in rotazione contro la mola: è il caso dell’albero o del perno. La seconda lavora superfici piane, con il pezzo fermo e la mola che scorre in tangenza o con la faccia frontale appoggiata: è il caso di un piano di appoggio o di uno stampo. Entrambe raggiungono classi di tolleranza comprese tra IT4 e IT6, secondo la scheda tecnica di Rettifiche DDP, con deviazioni dell’ordine del micron: la scelta tra le due dipende dalla geometria del pezzo, non dalla precisione richiesta, che è paragonabile in entrambi i casi.
Da cosa dipende il costo di una rettifica in preventivo?
Il costo orario di una lavorazione meccanica CNC in Italia oscilla tra 20 e 150 euro l’ora secondo l’analisi di QuoteBuddy sul calcolo delle tariffe da officina, una forbice ampia quanto quella già osservata per altre lavorazioni di precisione. AlfaWeb ERP scompone la tariffa oraria in ammortamento della macchina, energia, manutenzione, attrezzaggio e costi indiretti come affitto del capannone e utensili di consumo: sulla rettifica pesa in particolare il consumo della mola, che si usura progressivamente e va ravvivata o sostituita, una voce che le lavorazioni per asportazione di truciolo tradizionali non hanno. Per un confronto di scala, un centro CNC per tornitura conto terzi si attesta mediamente intorno ai 50 euro l’ora secondo le discussioni tecniche raccolte sul forum CNC Italia: la rettifica, lavorazione di finitura più lenta e con un utensile che si consuma a ogni passata, tende a collocarsi nella parte alta di quella forbice.
Perché l’attrezzaggio incide di più su un lotto piccolo?
Anche per la rettifica vale la regola generale delle lavorazioni CNC: il tempo di attrezzaggio, cioè piazzamento del pezzo, azzeramento degli assi e scelta della mola corretta, è un costo fisso che si spalma sul numero di pezzi del lotto. AlfaWeb ERP stima che l’attrezzaggio possa pesare tra il 10 e il 15% del costo totale di una lavorazione CNC, una quota che sui piccoli lotti non si ammortizza e finisce interamente nel prezzo a pezzo. Su una rettifica, dove il tempo di ciclo per pezzo è già più lungo di una tornitura equivalente, quel 10-15% fisso può fare la differenza tra un preventivo sostenibile e uno che conviene rifiutare per portare il lotto altrove.
Tre domande da fare prima di accettare un preventivo di rettifica
Il pezzo richiede davvero una tolleranza IT6 o più stretta, oppure la specifica sul disegno è più severa del necessario e si potrebbe tornire in finitura? Il trattamento termico è previsto prima o dopo la rettifica, perché l’ordine cambia il risultato? Il fornitore lavora la rettifica internamente o la subappalta a un terzista, con relativo passaggio di pezzo e tempo morto? Un’officina che risponde subito a queste tre domande ha quasi sempre già preventivato la rettifica come lavorazione a sé, non come voce generica aggiunta alla fine.
Vai più a fondo
- Rettifiche DDP, Rettifica di precisione: tolleranze, rugosità e applicazioni · le classi di tolleranza IT4-IT6 e le deviazioni in micron
- AlfaWeb ERP, Costo Orario Macchina CNC: come calcolarlo davvero · la scomposizione della tariffa oraria e il peso dell’attrezzaggio
- QuoteBuddy, Costo Orario Officina Meccanica: Calcolo e Tariffe 2026 · la forbice 20-150 euro l’ora
- Foratura dei metalli: perché un foro profondo può costare cinque volte un foro passante · lo stesso metodo di lettura del preventivo applicato a un’altra lavorazione
- Tornitura dei metalli: processo, macchine e prezzi · la lavorazione che quasi sempre precede la rettifica di finitura
- Metrologia in officina: strumenti, taratura e costi per una PMI meccanica · come si verifica che la tolleranza dichiarata sia stata rispettata davvero
Tempo di lettura: 4 minuti